

Vinnureglu
Krossviðarspónpjatlavélin flytur spónn á vinnusvæðið í gegnum færibandskerfi. Sjónskoðunareining skannar yfirborðið og merkir galla. Vélfæraarmur búinn sérhæfðum skurðarverkfærum færist á tiltekinn stað til að framkvæma nákvæma fjarlægingu og setur síðan inn-forbúinn plástur. Að lokum er þrýstingi og hita beitt til að tengja plásturinn örugglega við grunnefnið. Allt ferlið er fullkomlega sjálfvirkt, krefst ekki handvirkrar inngrips.
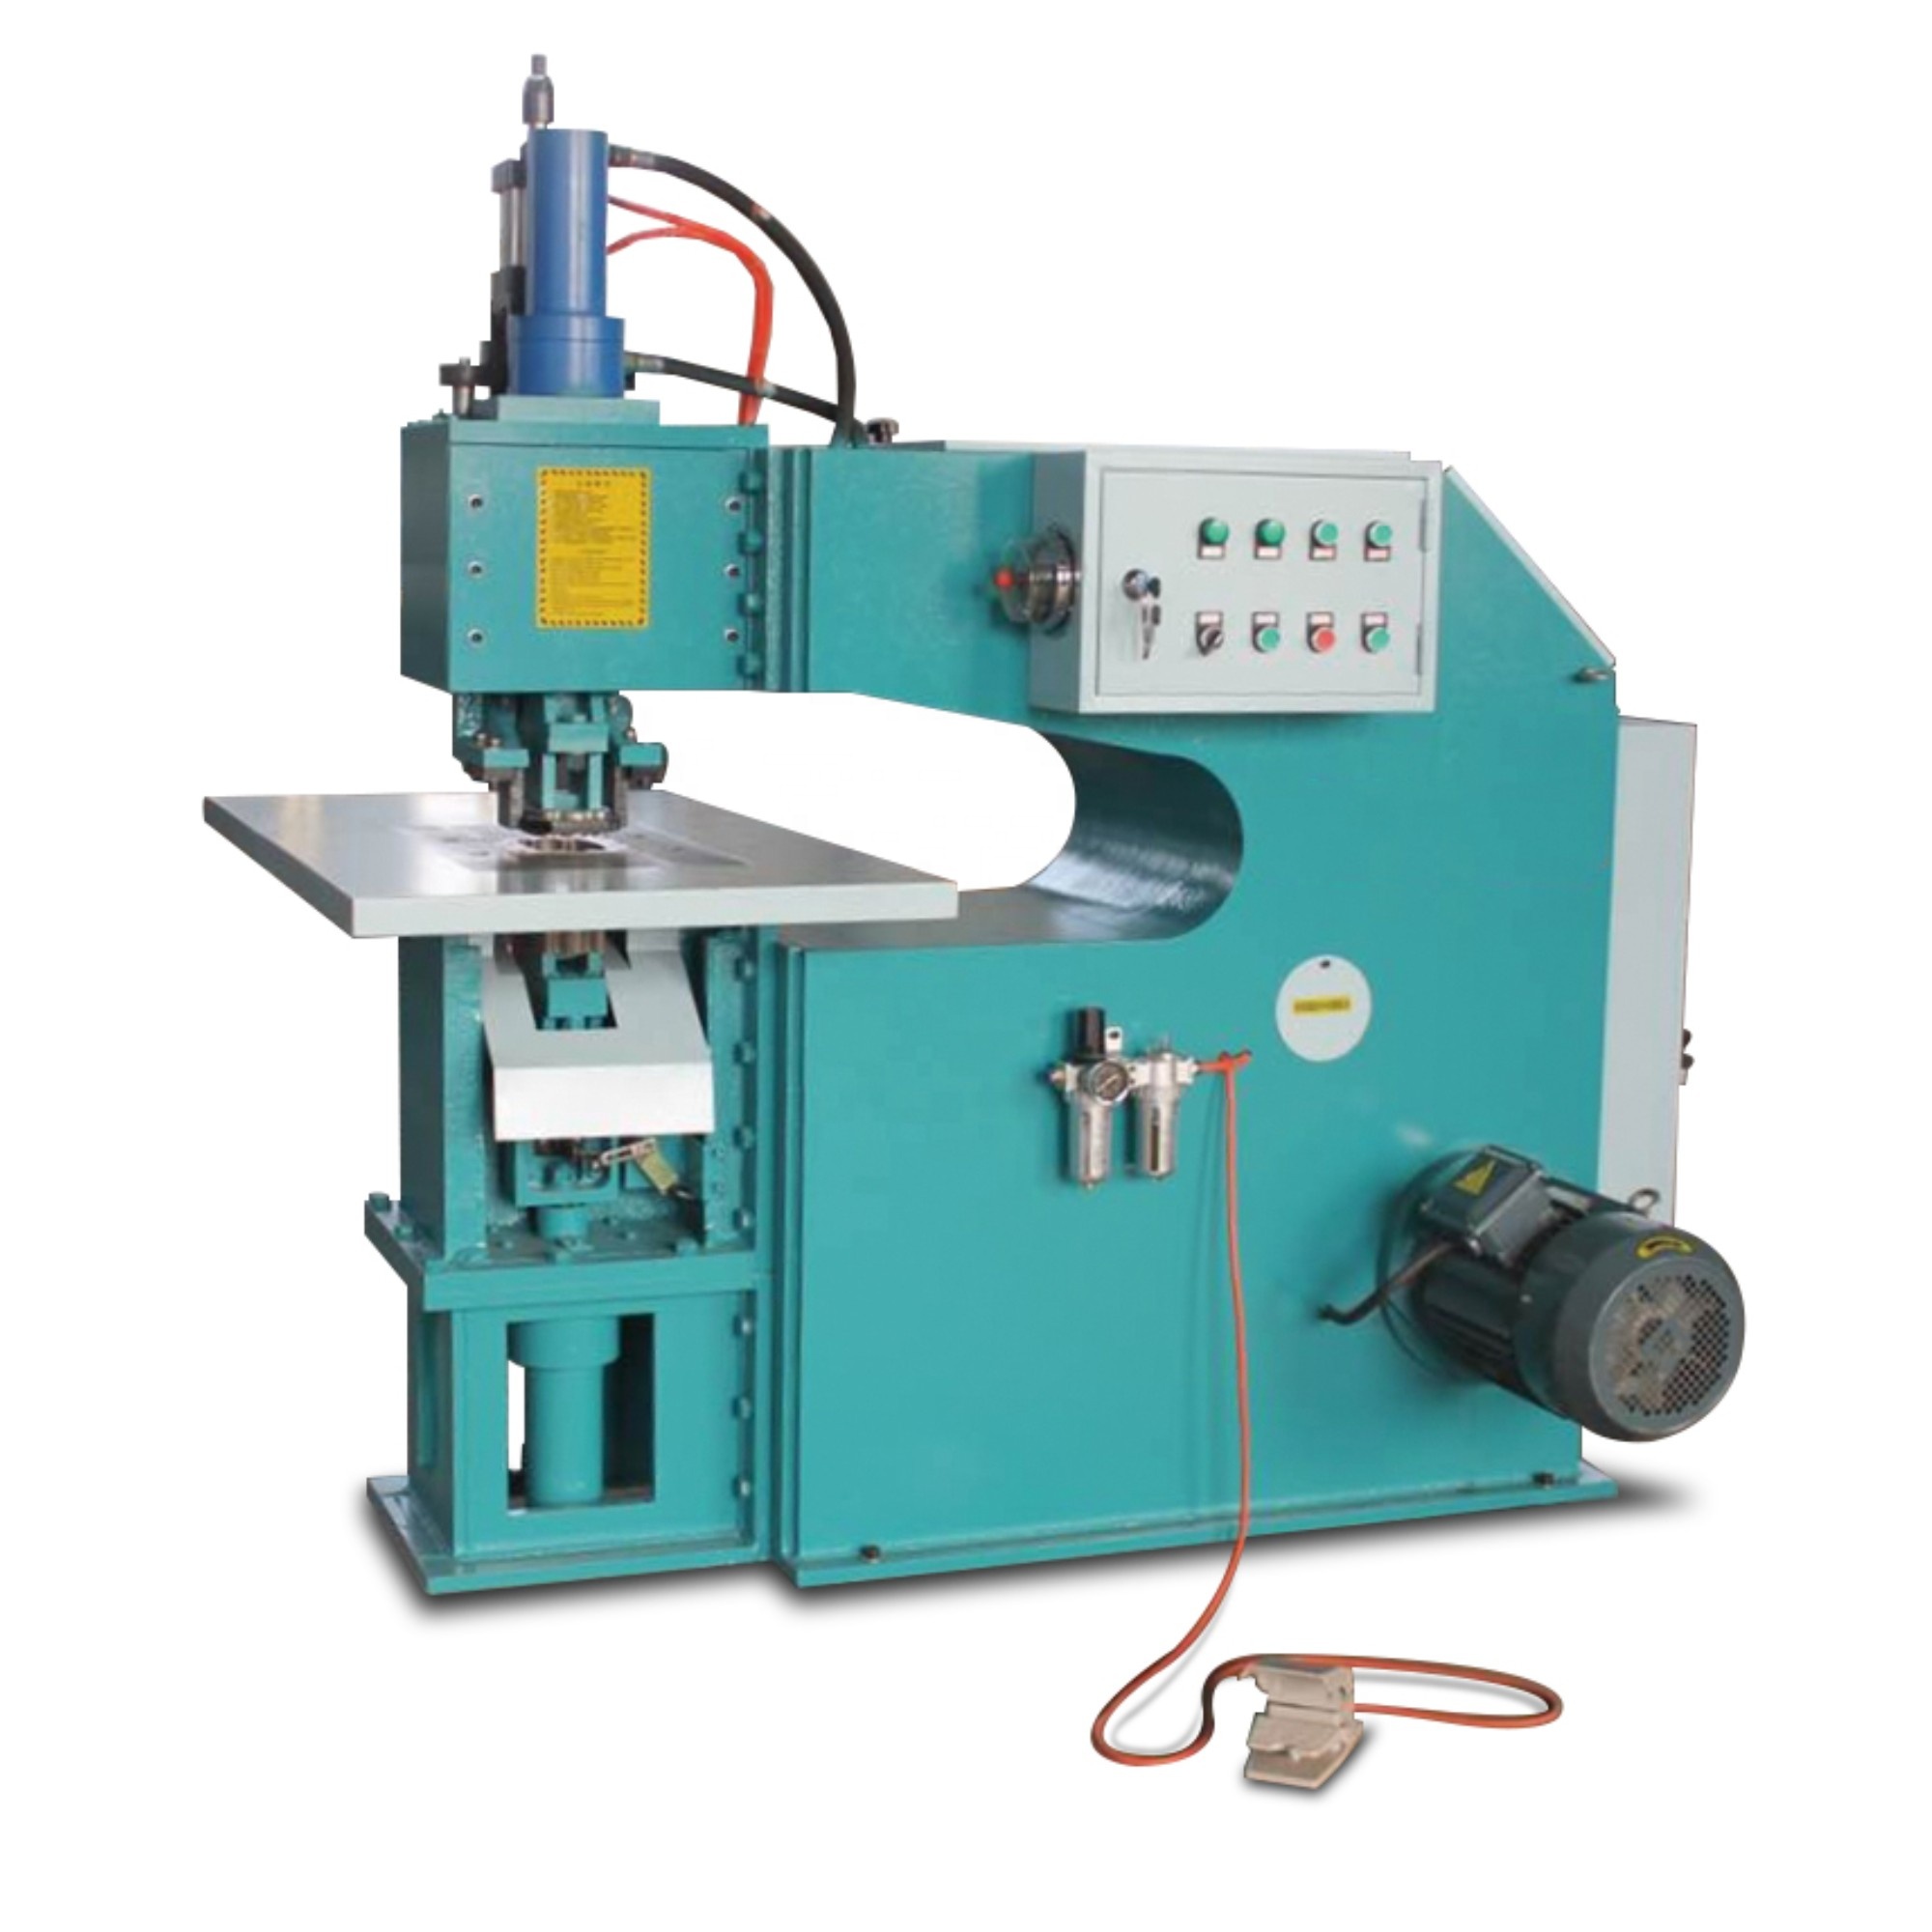
Lykilvalsfæribreytur
- Vinnslustærðarsvið: Veldu miðað við hámarks- og lágmarksspónmál sem þarf til framleiðslu.
- Nákvæmnistig plástra: Standard (±0,2 mm), nákvæmni (±0,1 mm), mikil nákvæmni (±0,05 mm).
- Framleiðslugeta: Mælt með fjölda unninna spóna eða plástrapunkta á klukkustund.
- Efnissamhæfi: Mismunandi vélar styðja við mismunandi viðartegundir og spónþykkt.
Rekstrarsjónarmið
- Gakktu úr skugga um að rakainnihald spónnsins sé á bilinu 8%-12% fyrir vinnslu.
- Stilltu færibreytur skurðardýptar í samræmi við spónþykkt.
- Athugaðu birgðaplástra reglulega til að tryggja samfellda sjálfvirka fóðrun.
- Opnaðu aldrei öryggishurðir meðan á notkun stendur.
Algeng bilanaleit
- Mikil auðkenningarvilla: Hreinsaðu myndavélarlinsur og endurkvarðaðu sjónkerfið.
- Plástralosun: Staðfestu stillingar hitaþrýstings og tímalengdar.
- Ójafn skurður: Skiptu um slitin blað og stilltu skurðarhraða.
- Ónákvæm staðsetning: Athugaðu servókóðara og ástand stýribrauta.
Tækniþróun
Næsta kynslóð krossviðarspónpjatlavéla er að þróast í eftirfarandi áttir:
- Samþætting þrívíddarskönnunar til að greina rúmmálsgalla.
- Laser-hjálpuð skurður fyrir meiri nákvæmni.
- Þróun á sjálfgræðandi plástursefnum til að auka endingu.
- IoT-virkjaði fjarvöktun og forspárviðhald.
Rétt val og rekstur krossviðarspónpjatlavéla getur bætt vörugæði verulega og aukið efnahagslegan ávinning fyrir framleiðendur.


